

Hướng dẫn cài đặt Dredger Spud: Quy trình từng bước, dung sai & phương pháp thực hành tốt nhất
Hãy yêu cầu bất kỳ kỹ sư dự án nào kể tên thời điểm căng thẳng nhất trong quá trình vận hành máy cắt hút bùn và nhiều người sẽ trả lời: lần đầu tiên mũi khoan được hạ xuống và thân tàu phải giữ vị trí chống lại phản ứng của máy cắt. Những hư hỏng lúc đó hiếm khi xảy ra do thép yếu. Thông thường hơn, cụm chốt được lắp đặt với khoảng hở không đúng, giếng lệch tâm hoặc mối hàn bị biến dạng không kiểm soát được ở các giá đỡ dẫn hướng.
Kết luận được đưa ra trước tiên: việc lắp đặt máy khoan nạo vét đáng tin cậy phụ thuộc vào độ chính xác căn chỉnh, mối hàn có kiểm soát, khe hở được xác minh và thử nghiệm tải được ghi lại. Loại vật liệu, công suất xi lanh và hệ thống ống nước thủy lực hỗ trợ bốn quyết định đó nhưng không thay thế chúng. Hướng dẫn này bao gồm việc chuẩn bị, quy trình cài đặt từng bước, dung sai chấp nhận, kiểm tra vận hành và những lỗi gây ra việc phải làm lại.
Dredger Spud làm gì và tại sao độ chính xác của việc lắp đặt lại quan trọng
Spud là một cọc thép dài thẳng đứng được hạ xuống đáy biển để neo giữ đuôi tàu hút nạo vét. Trong khi mũi tàu lắc lư trên tời neo, mũi nhọn đóng vai trò như một trục quay xung quanh để đầu cắt quét qua vật liệu. Hầu hết các máy nạo vét đều sử dụng một mũi khoan chính và một mũi khoan phụ; khi cọc chính được nâng lên để định vị lại thì cọc phụ sẽ giữ tàu ở vị trí cố định.
Độ chính xác của việc lắp đặt rất quan trọng vì mũi khoan truyền toàn bộ phản lực của máy cắt xuống đất. Khoảng trống quá chật, ùn tắc; khoảng trống quá rộng khiến thân tàu bị lệch; một cái giếng không thẳng đứng sẽ buộc cái vòi hoạt động giống như một cột bị cong. Không có lỗi nào trong số này xuất hiện trong quá trình thử nghiệm trên biển trống. Chúng xuất hiện vào tuần thứ hai hoặc thứ ba của quá trình nạo vét sản xuất, khi đó việc sửa chữa chúng sẽ tốn kém hơn nhiều.
- Độ ổn định của vị trí: độ lệch của thân tàu trực tiếp làm giảm tính nhất quán của chiều rộng cắt và tăng thời gian cắt lại cùng một mặt.
- Phân bổ tải trọng: các thanh dẫn hướng không thẳng hàng tập trung tải trọng bên vào một ống lót, gây ra hiện tượng mài mòn và uốn cong nhanh chóng trên thành cọc.
- Chi phí bảo trì: các lỗi căn chỉnh nhỏ sẽ trở thành vết mòn vĩnh viễn buộc phải gia công lại chốt định vị và lớp lót giếng sớm.
| Bố trí lắp đặt | Nó hoạt động như thế nào | Phù hợp nhất cho | Rủi ro cài đặt nghiêm trọng |
|---|---|---|---|
| Đã sửa lỗi spud tốt | Spud dẫn hướng trong giếng thép hàn; nâng lên hạ xuống bằng tời. | Nạo vét bảo trì cảng, tải trọng vừa phải | Độ thẳng đứng của giếng so với đường cơ sở của thân tàu |
| Palăng thủy lực | Xi lanh thủy lực nâng và hạ khung dẫn hướng bên trong thanh dẫn hướng; một cái kẹp khóa nó ở độ sâu làm việc. | Thường xuyên định vị lại vị trí và mặt đất cứng | Độ đồng tâm của xi lanh và kẹp với trục vít |
| xe đẩy | Một cỗ xe di chuyển mũi nhọn dọc theo đường tâm thân tàu; tàu nạo vét tiến về phía trước bằng cách xoay trục. | Các kênh hạn chế và cắt giảm sản xuất liên tục | Lắp đặt cơ cấu khóa và căn chỉnh đường ray |
Chuẩn bị trước khi lắp đặt: Công việc trước khi nâng
Quá trình chuẩn bị xác định việc cài đặt diễn ra trong vài ngày hay kéo dài trong vài tuần. Hai mục tiêu là cố định mốc tham chiếu và xác nhận rằng không có gì ở thân tàu cản trở đường dẫn hướng.
- Xác minh đường cơ sở và đường tâm của thân tàu so với các bản vẽ được phê duyệt mới nhất trước khi di chuyển bất kỳ loại thép nào.
- Xác nhận rằng giếng khoan, lỗ hở trên boong và lỗ xuyên qua phòng máy bơm thẳng hàng với góc và đường kính của vòi phun theo kế hoạch.
- Kiểm tra độ thẳng, độ hư hỏng bề mặt và độ chính xác về kích thước của mũi khoan trước khi nâng nó vào giếng.
- Chuẩn bị các bề mặt mối hàn và hoàn thành thử nghiệm không phá hủy trên tất cả các giá đỡ hiện có sẽ mang các thanh dẫn hướng mới.
- Lập kế hoạch nâng và lắp đặt: công suất cần cẩu, chiều cao móc, góc lắp đặt và khu vực bố trí an toàn.
- Sắp xếp bộ nguồn thủy lực, ống mềm và khóa liên động điện để chúng sẵn sàng trước khi bắt đầu lắp đặt cơ khí.
Nếu đội kỹ thuật sân bãi chưa quen với cách bố trí tàu nạo vét hoàn chỉnh, hãy xem xét sự cố thành phần của máy hút bùn cắt trước khi bắt đầu giúp xác định các điểm tiếp xúc giữa hệ thống chốt, tời xoay và thang cắt.
Quy trình cài đặt Dredger Spud, từng bước
Trình tự dưới đây mô tả một cần cẩu thủy lực điển hình được lắp đặt trong giếng khoan. Các bước chính xác tuân theo quy trình đã được phê duyệt của lớp, nhưng điểm kiểm soát vẫn giữ nguyên: duy trì mốc chuẩn, ngăn ngừa biến dạng và xác minh khoảng trống ở mỗi giai đoạn.
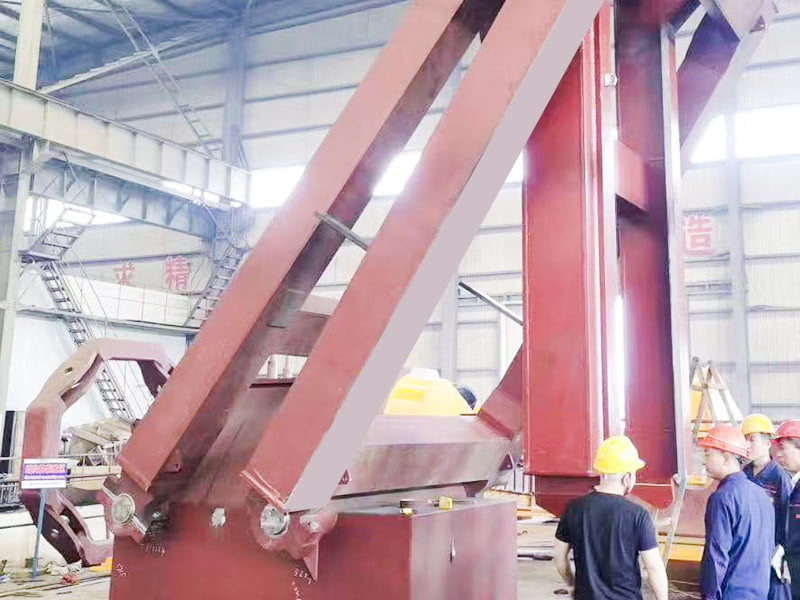
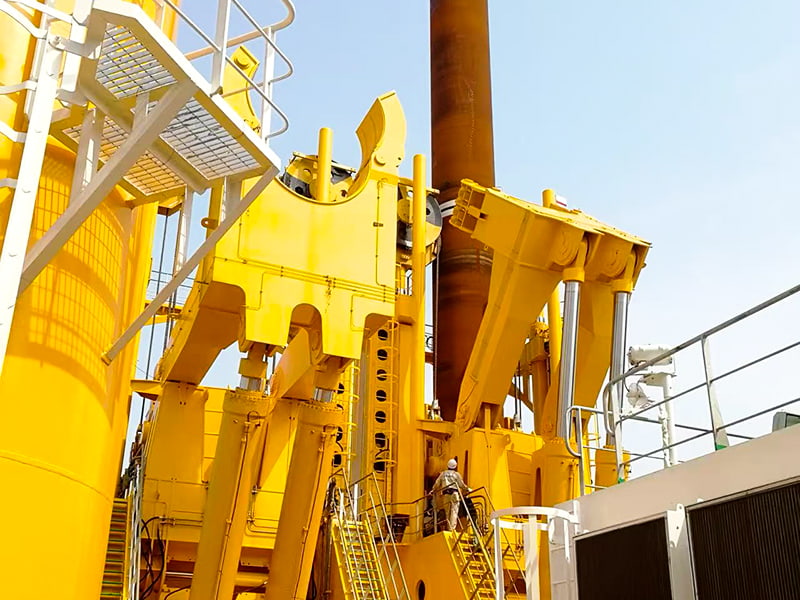 Lắp đặt Spud nâng bằng thủy lực cho máy nạo vét Phần này đề cập đến việc lắp đặt từng bước một ống dẫn nước được nâng bằng thủy lực trong giếng của nó, nhấn mạnh đến việc duy trì mốc chuẩn, ngăn ngừa biến dạng và xác minh khoảng trống trong từng giai đoạn của quy trình. Xem sản phẩm →
- Nhận và kiểm tra spud. Đo đường kính dọc theo toàn bộ chiều dài, kiểm tra độ thẳng bằng con lăn hoặc đồng hồ đo và ghi lại bất kỳ khuyết tật bề mặt nào có thể đánh dấu các ống lót.
- Kiểm tra đường tâm giếng so với đường cơ sở thân tàu và mặt phẳng tâm. Sử dụng thiết bị theo dõi bằng laser hoặc dây đàn piano có khối cảm biến; không dựa vào lưới sàn sơn.
- Lắp ống lót dẫn hướng và kiểm tra độ đồng tâm ở đỉnh và đáy giếng. Để lại đủ dung sai miếng chêm để điều chỉnh lần cuối sau khi hàn.
- Hàn các giá đỡ dẫn hướng theo trình tự cân đối, xen kẽ các cạnh để kiểm soát độ méo. Thực hiện NDT và kiểm tra lại vị trí ống lót sau khi kết cấu nguội đi.
- Lắp xi lanh tời hoặc giá đỡ tời sao cho đường tâm của nó thẳng hàng với cùng trục được sử dụng cho các thanh dẫn hướng; chêm và đính đinh trước, sau đó hàn sau khi căn chỉnh cuối cùng.
- Lắp vòi qua giếng và hạ thấp nó bằng tay trong một hoặc hai lần để cảm nhận sự ràng buộc trước khi áp dụng bất kỳ nguồn điện nào.
- Kết nối mạch thủy lực, xả khí và kiểm tra các công tắc giới hạn và khóa liên động nhằm ngăn chặn chuyển động quá tải và không được kẹp.
- Ghi lại các phép đo hoàn công: độ thẳng đứng của giếng, khe hở ống lót, độ lệch trục hình trụ và chiều dài hành trình trục vít. Lưu trữ chúng cùng với hồ sơ bảo trì của tàu.
Dung sai căn chỉnh và tiêu chí chấp nhận
Các giá trị dưới đây là mức độ chấp nhận chế tạo điển hình đối với máy khoan hút nạo vét cỡ trung bình trong phạm vi đường kính 400–800 mm. Chúng rất hữu ích cho việc lập kế hoạch và phải được xác minh dựa trên các bản vẽ đã được lớp phê duyệt trước khi bắt đầu công việc.
| Kiểm tra mục | Sự chấp nhận điển hình | Tại sao nó quan trọng |
|---|---|---|
| Đường tâm giếng so với đường cơ sở thân tàu | ±2 mm trên tổng chiều dài giếng | Giữ chốt song song với tời tời hoặc đường trụ |
| Hướng dẫn giải phóng mặt bằng ống lót để spud OD | Tổng khoảng hở đường kính 3–6 mm | Ngăn chặn ràng buộc mà không mất kiểm soát tải phụ |
| Độ đồng tâm của kẹp thủy lực hoặc bộ phận giữ | Trong vòng 0,5 mm tính từ trung tâm dẫn hướng | Tránh tải xi lanh không đồng đều và mòn phớt sớm |
| Biến dạng mối hàn tại các giá đỡ dẫn hướng | Trong vòng 1 mm sau khi gia công xong | Bảo vệ bộ căn chỉnh trong quá trình lắp đặt |
| Độ thẳng của mũi trước khi chèn | 1/1000 chiều dài spud | Ngăn chặn sự uốn cong và rung động trong quá trình vận hành |
Kiểm tra tải và kiểm tra vận hành
Quá trình cài đặt chưa hoàn tất cho đến khi hệ thống được vận hành dưới tải được kiểm soát. Trình tự vận hành tiêu chuẩn bao gồm áp suất, chức năng, khả năng giữ và độ xuyên thấu.
- Kiểm tra áp suất: tạo áp lực cho mạch nâng và kẹp thủy lực đến 1,25 lần áp suất làm việc thiết kế và giữ trong 15 phút; kiểm tra tất cả các mặt bích và mối hàn.
- Kiểm tra chức năng: hạ và nâng thanh đẩy ba chu kỳ đầy đủ mà không tải ở tốc độ vận hành bình thường; xác nhận chuyển động trơn tru và sửa lỗi ngắt công tắc giới hạn.
- Kiểm tra giữ: gài kẹp ở áp suất thiết kế và giữ trong 30 phút; đo bất kỳ sự trôi dạt theo phương thẳng đứng nào ở mức boong. Lớn hơn 5 mm thường cho thấy van giữ bị rò rỉ hoặc vùng kẹp có kích thước nhỏ hơn.
- Kiểm tra độ xuyên thấu: khi điều kiện bến tàu và đáy biển cho phép, ấn mũi khoan vào đáy bằng vật dằn tàu để xác minh rằng nó đạt đến độ xuyên thấu theo kế hoạch mà không bị cúi đầu.
Sau khi thử nghiệm, kiểm tra các bề mặt dẫn hướng, siết chặt lại các bu lông neo theo mômen xoắn đã ghi trong tài liệu và đo lại khe hở lắp đặt. Sự thay đổi lớn hơn 1 mm có nghĩa là kết cấu đã ổn định và cần điều tra nguyên nhân trước khi tàu nạo vét rời bãi.
Những lỗi cài đặt Spud thường gặp và cách tránh chúng
Hầu hết các trường hợp làm lại đều bắt đầu với năm vấn đề tương tự. Hãy coi danh sách này như một danh sách kiểm tra nhanh trước khi lắp bu lông neo.
- Tin cậy vào các đường sơn: vạch đánh dấu trên boong thay đổi trong quá trình cắt và đóng đinh. Luôn thiết lập lại đường tâm từ các mốc chuẩn của thân tàu đã được chứng nhận.
- Hướng dẫn hàn chỉ hỗ trợ từ một phía: nhiệt đầu vào kéo giếng ra khỏi phương thẳng đứng. Việc luân phiên trình tự hàn và sử dụng tấm chắn giữ cho kết cấu được ổn định.
- Siết chặt các bu lông kẹp mà không có hệ số mômen xoắn được hiệu chỉnh: lực kẹp có thể thay đổi hơn 30% khi không kiểm soát được việc bôi trơn bu lông. Ghi lại hệ số ma sát và sử dụng cùng loại chất bôi trơn cho tất cả các bu lông.
- Cố định xi lanh tời khỏi tâm thiết kế của nó: tải trọng bên trên cần piston làm tăng tốc độ mòn của phốt. Thanh trụ và trục trụ phải song song trong khoảng 0,5 mm.
- Bỏ qua phép đo hoàn công: không có số liệu cơ bản, sau này không ai có thể chứng minh được liệu sự hao mòn là bình thường hay là kết quả của sự lệch trục.
- Hướng dẫn sai lệch 38%
- Mối hàn biến dạng 27%
- Lỗi tải trước bu lông kẹp 18%
- Lỗi giải phóng mặt bằng ống lót 12%
- 5% khác
Minh họa phân bố các lỗi lắp đặt spud được tìm thấy trong quá trình vận hành thử.
Bảo trì sau khi cài đặt
Một hệ thống spud được lắp đặt tốt chỉ có thể hoạt động đáng tin cậy nếu các bộ phận bị mài mòn được giám sát. Lịch trình dưới đây là mức tối thiểu thực tế để sản xuất liên tục.
- Hàng tuần: kiểm tra trực quan các miếng kẹp, bề mặt dẫn hướng và bề mặt chốt trong vùng tiếp xúc; hồi phục theo khoảng thời gian OEM.
- Hàng tháng: kiểm tra mức dầu thủy lực, chỉ báo bộ lọc và nạp trước ắc quy.
- Sau mỗi 500 giờ vận hành: kiểm tra lại mô-men xoắn của bu-lông kẹp và khe hở dẫn hướng; ghi lại bất kỳ số đo hao mòn nào.
- Cứ sau 1.500 giờ hoạt động hoặc hàng năm: thực hiện NDT trên các mối hàn giữa thân tàu, kiểm tra đinh tán xem có bị uốn và rỗ không, đồng thời đo độ dày thành trong vùng mài mòn.
Một mẹo chẩn đoán: nếu chốt hạ xuống chậm ngay cả khi kẹp đã được gài, hãy kiểm tra mạch khóa thủy lực trước khi đổ lỗi cho thanh dẫn hướng. Van một chiều bị rò rỉ gây ra triệu chứng tương tự như ống lót bị mòn nhưng có chi phí sửa chữa rất khác.
Câu hỏi thường gặp
Quá trình cài đặt máy nạo vét mất bao lâu?
Đối với một sân được chuẩn bị tốt, việc lắp đặt, hàn và vận hành một hệ thống spud đơn lẻ thường mất từ 7 đến 14 ngày làm việc, không bao gồm việc chế tạo thép cho giếng. Việc bổ sung một cỗ xe đẩy hoặc một tời thủy lực hoàn chỉnh sẽ kéo dài lịch trình từ ba đến năm ngày.
Dung sai quan trọng nhất trong việc cài đặt spud là gì?
Độ đồng tâm giữa bạc dẫn hướng và đường tâm của tời. Nếu các ống lót không đồng tâm, chốt sẽ uốn cong theo hướng dẫn của nó mỗi khi kẹp nhả ra, dẫn đến mỏi và mòn không đều.
Tại sao thanh trượt lại bị ràng buộc hoặc nhảy lên khi hạ xuống?
Các nguyên nhân thông thường là do hướng dẫn bị lệch, một thanh nẹp bị cong hoặc các mảnh vụn bị mắc kẹt trong giếng. Liên kết thủy lực xuất hiện dưới dạng chuyển động giật ở tốc độ thấp, trong khi liên kết cơ học xuất hiện ở cùng một vị trí trong mỗi chu kỳ. Hạ thấp và nâng mũi nhọn lên từng khoảng 100 mm; nếu nó dừng lại nhiều lần ở cùng một độ cao thì vấn đề là do cơ học.
Hệ thống spud có thể được trang bị thêm cho máy nạo vét hút cắt hiện có không?
Đúng. Thông thường, các máy nạo vét hút cắt sẽ nhận được hệ thống spud công suất cao hơn trong quá trình tái trang bị giữa vòng đời. Việc trang bị thêm yêu cầu khảo sát căn chỉnh tương tự, cộng với việc kiểm tra kết cấu thân tàu tại các điểm hỗ trợ mới. Máy nạo vét hoạt động trong thời gian dài trên đất sét cứng được hưởng lợi nhiều nhất từ hệ thống mũi khoan thủy lực có kẹp.
Đưa nó vào thực tế
Cài đặt Spud khen thưởng kỷ luật hơn là thiên tài. Giữ cân bằng nhiệt mối hàn, bảo vệ dữ liệu, xác minh mọi khe hở bằng phép đo được ghi lại và kiểm tra hệ thống dưới áp suất thủy lực trước khi tàu chạm nước. Những thói quen đó loại bỏ phần lớn sự không chắc chắn trong lần cắt giảm sản lượng đầu tiên.
Nếu bạn cần danh sách kiểm tra lắp đặt phù hợp với tàu của mình hoặc cụm máy khoan hoàn chỉnh được chế tạo theo bản vẽ của bạn với thanh dẫn hướng, kẹp và tời thủy lực, hãy gửi các kích thước chính—đường kính mũi khoan, chiều dài giếng và độ sâu nước vận hành—cho nhóm kỹ thuật của chúng tôi thông qua trang liên hệ . Chúng tôi sản xuất các bộ phận lắp đặt vòi và các bộ phận của máy hút bùn kết hợp để giữ cho máy hút bùn cắt ở trạm.
-
Giải thích tác động của các quy định môi trường đối với thiết kế thiết bị nạo vét
-
-
 Các loại cửa phễu nạo vét: Cửa đáy, van hình nón và xả thân tách
-
 Chức năng và thiết kế của giàn máy nạo vét: Giải thích đường dẫn tải trên tay kéo TSHD
-
 Bảo trì khối ròng rọc cầu Dredger: Giới hạn mài mòn, bôi trơn & lịch trình
-
 Máy uốn nguội để chế tạo ống: Hướng dẫn dành cho người mua dành cho nhà máy đóng tàu
Bản quyền2025 Taizhou Sanyang Heavy Machinery Co., Ltd. Bảo lưu mọi quyền Nhà sản xuất sản phẩm máy móc hạng nặng phi tiêu chuẩn
Quay lại đầu trang