

Máy uốn nguội để chế tạo ống: Hướng dẫn dành cho người mua dành cho nhà máy đóng tàu
Một ống thép carbon DN300 ra khỏi máy uốn ở góc sạch 45 độ với chỉ số đo độ ôvan là 9%. ASME B31.3 hạn chế hình bầu dục khi uốn cong ở mức 8% đường kính danh nghĩa, do đó ống chỉ sẽ là phế liệu trước khi đến tay thợ hàn. Máy không bị lỗi gì cả. Quá trình thiết lập bị sai và quá trình thiết lập được quyết định rất lâu trước khi máy được đặt hàng.
Đó là toàn bộ lập luận về việc mua sắm cẩn thận. Một máy uốn nguội để chế tạo ống không được đánh giá bằng góc lớn nhất trên bảng thông số kỹ thuật của nó mà bằng cách nó tạo ra một đường uốn lặp lại như thế nào mà vẫn vượt qua kiểm tra sau khi giải phóng thủy lực. Câu trả lời thực tế: xác định kích thước máy theo đường kính ngoài, độ dày thành và bán kính uốn tối thiểu, nhấn mạnh vào hệ thống trục gá và yêu cầu uốn thử được ghi lại trên loại ống chính xác mà bạn chạy. Mọi thứ khác đều là chi tiết, và chi tiết là nơi tiết kiệm tiền.
Máy uốn nguội thực sự làm được những gì
Ống uốn nguội ở nhiệt độ môi trường. Không có đèn pin, không có cuộn dây cảm ứng, không có lò nung. Trong chế tạo ống, phương pháp chủ yếu là uốn kéo quay: một xi lanh thủy lực quay khuôn uốn trong khi khuôn kẹp giữ đầu ống, khuôn áp lực hỗ trợ kéo thẳng và trục gá nằm bên trong lỗ khoan để giữ cho mặt cắt tròn.
Ba lực lượng phải hợp tác cùng một lúc:
- Lực kẹp ở đầu dẫn, giúp ngăn ống trượt khi khuôn quay.
- Momen uốn được áp dụng thông qua khuôn, thiết lập góc và bán kính.
- Hỗ trợ nội bộ khỏi trục gá, giúp ngăn phần bên trong của chỗ uốn bị nhăn và phần bên ngoài không bị xẹp xuống.
Nếu cân bằng sai và bạn sẽ gặp phải những khuyết điểm kinh điển: thành mỏng ở bên ngoài vòng cung, nếp nhăn ở bên trong và hình bầu dục khi uốn cong. Máy uốn kiểu ép đẩy ống vào một hình dạng cố định. Chúng hoạt động nhanh trên các phần kết cấu, nhưng ống rỗng lại quá dễ dàng bị nghiền nát dưới hình dạng đó. Đối với công việc chế tạo, quá trình kéo quay là quan trọng.
Bạn nên hiểu rõ cơ chế cơ bản trước khi so sánh các trích dẫn và phần tổng quan bằng ngôn ngữ đơn giản này về máy uốn nguội hoạt động như thế nào bao gồm những điều cơ bản mà không có sự bóng bẩy về tiếp thị.
Tại sao các cửa hàng chọn uốn nguội thay vì uốn nóng
Đối với hầu hết các đường ống của nhà máy đóng tàu và đường ống xử lý lên đến khoảng DN600, uốn nguội rẻ hơn, nhanh hơn và ổn định hơn so với uốn nóng, miễn là máy móc và dụng cụ phù hợp với công việc. Lý do không phải nhiệt vốn đã xấu. Đó là nhiệt bổ sung thêm các bước: gia nhiệt, kiểm soát nhiệt độ, làm mát có kiểm soát và đôi khi xử lý nhiệt sau uốn để khôi phục các đặc tính.
Uốn nguội bỏ qua tất cả. Không có cặn để mài trước khi hàn, không có vùng ảnh hưởng nhiệt để xác định chất lượng và không bị biến dạng do làm mát không đều. Những gì bạn nhận được là sự cứng lại do biến dạng, điều này làm tăng nhẹ sức chịu uốn ở chỗ uốn và làm giảm độ dẻo. Điều đó có thể chấp nhận được trong hầu hết các trường hợp, nhưng nó phải được tính đến đối với dịch vụ có thành mỏng hoặc nhiệt độ thấp.
| Yếu tố | Uốn lạnh | Uốn nóng |
|---|---|---|
| Nhiệt độ hình thành | Môi trường xung quanh, không có sự cố ý sưởi ấm | Thông thường 850 đến 950 C |
| Tác dụng lên kim loại gốc | Căng cứng, không có vùng chịu ảnh hưởng nhiệt | Thay đổi cấu trúc vi mô, có thể cần xử lý nhiệt |
| Tình trạng bề mặt | Sạch sẽ, sẵn sàng để hàn | Lớp cặn và lớp oxit cần loại bỏ |
| Độ lặp lại | Cao với CNC và bù lò xo | Nhạy cảm hơn với hệ thống sưởi không đồng đều |
| sử dụng điển hình | Ống cuộn cửa hàng, đường ống nhà máy đóng tàu, lỗ khoan vừa và nhỏ | Tường rất dày, bán kính rất kín, đường kính lớn |
Định cỡ máy: Đường kính, độ dày thành và dung sai
Ba con số quyết định xem máy có phù hợp với cửa hàng của bạn hay không: đường kính ngoài tối đa, độ dày thành tối đa ở đường kính đó và bán kính uốn cong tối thiểu. Nếu bất kỳ điều nào trong ba điều đó không rõ ràng trong một trích dẫn thì không thể so sánh trích dẫn đó với bất kỳ trích dẫn nào khác.
Bán kính uốn cong được trích dẫn trong đường kính ống
Phần uốn cong 3D trên ống DN200 có bán kính đường tâm là 600 mm. Ba đường kính gần như là mức sàn thực tế cho việc uốn kéo quay. Năm đường kính phù hợp với khối lượng công việc và mọi thứ từ 10D trở lên đều dễ tạo hình và dễ hỗ trợ. Những khúc cua chật hẹp là nơi không thể tránh khỏi các trục gá, khuôn gạt nước và trọng tải tăng thêm.
Độ dày của tường và tỷ lệ đường kính trên độ dày
Tỷ lệ đường kính bên ngoài với độ dày của tường là yếu tố dự báo độ khó tốt nhất. Tỷ lệ thấp, có nghĩa là thành dày so với đường kính, hình dạng rõ ràng và hiếm khi cần dụng cụ phức tạp. Tỷ lệ cao có nghĩa là bức tường mỏng, và bức tường mỏng là nơi bắt đầu nhăn nheo và sụp đổ. Một nguyên tắc nhỏ mà nhiều cửa hàng sử dụng: dưới khoảng 20:1, trục gá cắm thường là đủ, trên đó trục gá bóng trở thành lựa chọn an toàn hơn và trên khoảng 50:1, bạn nên đặt những câu hỏi khó về việc liệu có thể uốn cong được hay không.
Hai dung sai để ghi vào đơn đặt hàng
- Hình bầu dục. ASME B31.3 giới hạn chênh lệch giữa đường kính tối đa và tối thiểu tại bất kỳ mặt cắt ngang nào của khúc cua ở mức 8% đường kính danh nghĩa.
- Tường mỏng trên extrados. Độ dày thành hoàn thiện ở phía ngoài chỗ uốn vẫn phải đáp ứng yêu cầu tối thiểu về áp suất thiết kế.
Springback thuộc cùng một cuộc trò chuyện. Thép carbon thường đàn hồi trở lại từ 2 đến 5 độ sau khi giải phóng tải và số lượng tăng theo bán kính và cường độ năng suất. Một hệ thống điều khiển tự động bù lại độ đàn hồi không phải là điều xa xỉ khi sản xuất lặp lại; đó là sự khác biệt giữa một cài đặt và một cài đặt cộng với việc điều chỉnh liên tục.
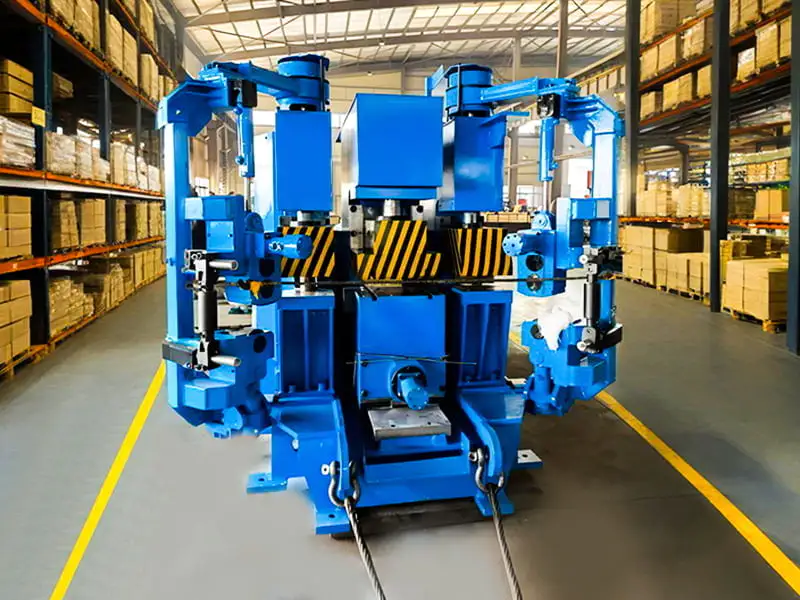
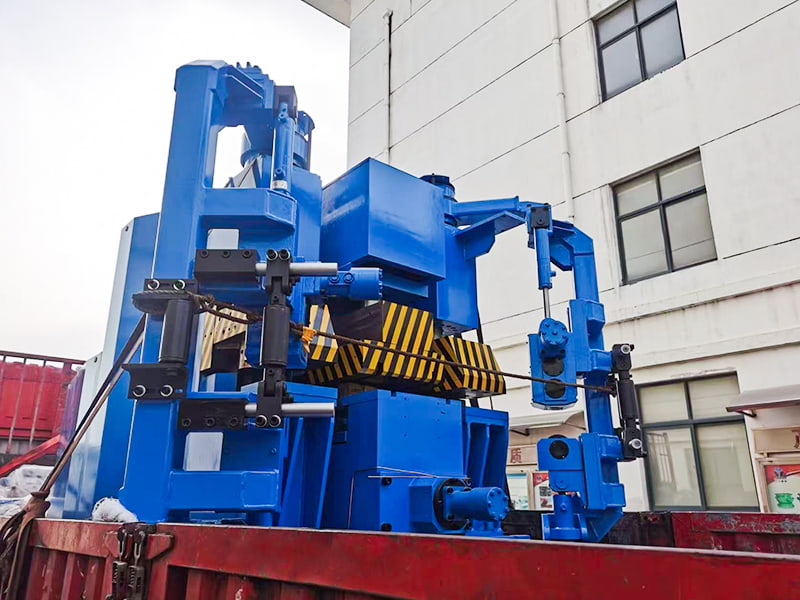 Máy uốn nguội Dòng sản phẩm: 400T, 600T, 700T, v.v. Máy uốn nguội sử dụng quy trình tạo hình nguội để định hình các tấm thép thành nhiều bề mặt vỏ tàu phức tạp. Với tư cách là trụ cột... Xem sản phẩm →
Các cấp độ ống: Cái gì uốn cong rõ ràng và cái gì chống lại
Thép carbon là trường hợp dễ dàng. A106 Cấp B, A53 và API 5L lên đến X70 đều có thể dự đoán được uốn nguội với bộ khuôn phù hợp và trục gá. Springback vẫn ở mức khiêm tốn và quy trình này được hiểu rõ.
Thép không gỉ Austenitic là một cuộc trò chuyện khác. Các lớp 304 và 316 cứng lại khi chúng biến dạng, do đó vật liệu chống lại sự uốn cong nhiều hơn khi bạn đẩy nó xa hơn. Dụng cụ phải được đánh bóng, bán kính thường được mở ra và độ đàn hồi tăng lên đáng kể so với thép carbon. Các cấp độ song công và siêu song công lại khó hơn và yêu cầu máy nặng hơn cũng như tốc độ ram chậm hơn.
Nhiệt không phải là câu trả lời trong những trường hợp này. Bán kính lớn hơn, trục gá tốt hơn hoặc hình thành chậm hơn thường là như vậy. Nếu nhà cung cấp hứa hẹn uốn cong bằng thép không gỉ với bán kính hẹp mà không cần dụng cụ đặc biệt, hãy yêu cầu xem báo cáo uốn thử trước khi bạn ký bất kỳ điều gì.
Trục tâm, bộ khuôn và điều khiển lò xo
Dụng cụ quyết định chất lượng uốn cong nhiều hơn so với trọng tải máy. Bốn thành phần chịu trách nhiệm lớn nhất:
- Uốn cong chết. Thiết lập bán kính đường tâm. Bạn cần một cái cho mỗi bán kính, không phải một cái cho mỗi góc.
- Khuôn kẹp. Nắm chặt đầu cuối. Khuôn kẹp bị mòn sẽ trượt và sự trượt này sẽ biến đường ống tốt thành phế liệu.
- Áp lực chết. Hỗ trợ kéo thẳng và thường được kết hợp với khuôn gạt nước ở những khúc cua hẹp.
- Trục gá. Loại phích cắm, hình thành hoặc dạng quả bóng, được liên kết bằng một thanh trục gá và được định vị bằng một thanh dẫn.
Trục bi là sự lựa chọn thông thường trên ống có thành mỏng vì mỗi quả bóng hỗ trợ dần dần phần bên trong của cung khi uốn cong tiến lên. Trục gá cắm là đủ khi tỷ lệ thấp và độ uốn cong lớn. Khuôn gạt nước chủ yếu sử dụng trên nhôm và thép không gỉ, nơi vật liệu có xu hướng tụ lại trước điểm tiếp tuyến.
Danh sách kiểm tra của người mua đối với máy chế tạo ống
Trước khi so sánh các báo giá, hãy ghi sáu điểm này bằng văn bản và gửi cho mọi nhà cung cấp. Câu trả lời sẽ tách biệt những người xây dựng nghiêm túc với những người lắp ráp.
- Đường kính ngoài danh định và độ dày thành tối đa tại đường kính đó, được nêu riêng.
- Bán kính uốn cong tối thiểu được biểu thị bằng bội số của đường kính ống, với độ mỏng của thành dự kiến ở bán kính đó.
- Trục điều khiển được cung cấp: góc uốn riêng hoặc góc uốn cộng với bước tiến và xoay.
- Cho dù uốn thử trên loại ống của riêng bạn, với độ dày thành của riêng bạn, có được bao gồm hay không.
- Thời gian sản xuất khuôn và trục gá, cộng với chi phí và tính sẵn có của khuôn kẹp dự phòng.
- Thời gian đáp ứng dịch vụ và địa điểm của kỹ sư hỗ trợ gần nhất.
Uốn nguội ở xưởng đóng tàu và công việc nạo vét
Chế tạo đường ống tại nhà máy đóng tàu là công việc có khối lượng thấp nhưng tính đa dạng cao. Một tàu duy nhất chở dằn, đáy tàu, nhiên liệu, dầu bôi trơn, nước biển và hệ thống thủy lực, với các kích cỡ lỗ khoan từ DN25 đến DN400 và các góc uốn rải rác trên toàn bộ phạm vi. Nhiều cuộn chỉ là một lần. Trong những điều kiện đó, giới hạn thực sự của máy không phải là đường kính tối đa của nó; đó là tốc độ thay đổi bộ khuôn và tốc độ thiết lập chương trình mới.
Điểm thiết bị nạo vét theo hướng khác. Đường ống hút và xả trên máy nạo vét hút mang bùn mài mòn ở tốc độ cao, do đó tường dày và là vấn đề bảo vệ chống mài mòn. Các chỗ uốn trong dịch vụ đó được hình thành để đóng các dung sai vì sự không khớp ở mối nối hiện trường có nghĩa là phải cắt một ống cuộn đã hoàn thiện. Một cỗ máy hạng nặng và một bộ trục gá phù hợp là những gì giúp giữ cho những cuộn giấy đó nằm trong phạm vi dung sai.
Cả hai môi trường đều có cùng một thói quen: coi việc chấn như một quá trình được kiểm soát hơn là cảm giác của người vận hành. Các dụng cụ tại xưởng như 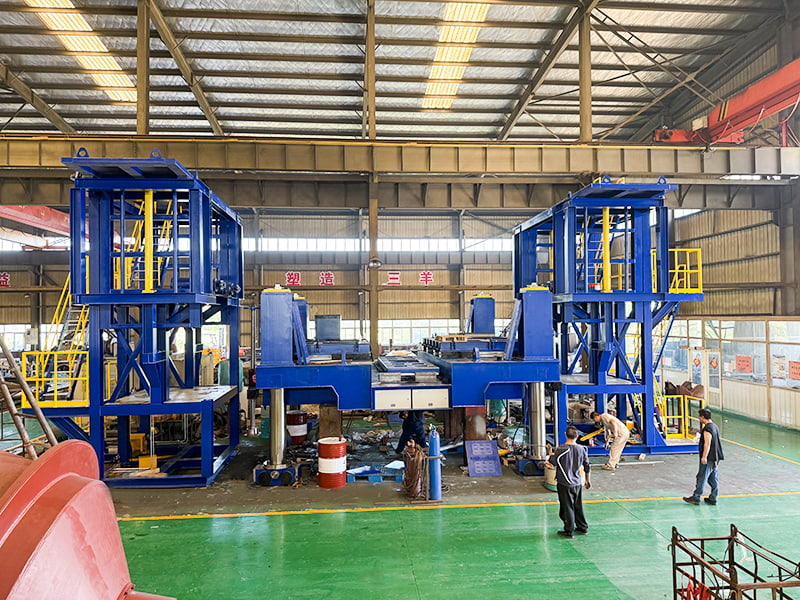 Nền tảng lắp đặt bùn bánh lái Bệ lắp đặt chân vịt trong kỹ thuật hàng hải là một hệ thống dụng cụ chính xác được thiết kế đặc biệt để lắp ráp tích hợp các động cơ đẩy tàu quy mô lớn... Xem sản phẩm → tuân theo cùng một logic, cung cấp một cơ sở ổn định, có thể lặp lại để sự liên kết và điều chỉnh luôn nhất quán từ đơn vị này sang đơn vị tiếp theo.
Rủi ro mua hàng chỉ xuất hiện sau khi giao hàng
Lỗi phổ biến nhất không phải là máy hoạt động kém. Đó là một chiếc máy được chỉ định có kích thước quá nhỏ. Một số mẫu lặp lại trong các dự án:
- Công suất được báo giá ở đường kính tối đa danh nghĩa nhưng ở thành mỏng nhất, do đó máy sẽ ngừng hoạt động khi đạt đến độ dày thành thực.
- Điều khiển một trục trong một cửa hàng chạy hàng chục cuộn cuộn khác nhau mỗi tuần.
- Một bộ khuôn được cung cấp, biến việc thay đổi khuôn thành nút thắt cổ chai trong sản xuất.
- Các đoạn uốn thử chạy trên ống mẫu của người xây dựng chứ không phải trên vật liệu thực tế của người mua.
- Không có thỏa thuận về phụ tùng, đào tạo hoặc vận hành tại chỗ.
Mỗi thứ trong số này đều rẻ để sửa chữa trước khi đặt hàng và đắt tiền sau đó.
Thói quen bảo trì và vận hành an toàn
Máy uốn nguội thủy lực rất mạnh mẽ nhưng chúng không thể tha thứ cho dầu bị ô nhiễm và dụng cụ bị mòn. Giữ chất lỏng thủy lực sạch sẽ và thay bộ lọc theo lịch trình. Kiểm tra kẹp và khuôn áp lực xem có bị mòn sau mỗi vài nghìn lần uốn hay không, bởi vì khuôn bị mất hình dạng sẽ tạo ra hình bầu dục rất lâu trước khi nó trông có vẻ bị hư hỏng rõ ràng. Kiểm tra độ thẳng của thanh trục gá và xác minh cài đặt vị trí trục gá sau bất kỳ thay đổi dụng cụ nào.
Về mặt an toàn, hãy để tay tránh xa khu vực đóng khuôn trong suốt chu kỳ, sử dụng điều khiển bằng hai tay ở nơi được lắp và không bao giờ chạm vào vùng uốn cong trong khi máy đang giữ áp suất. Hỗ trợ ống dài trên giá đỡ con lăn để người vận hành không phải chịu sức nặng của ống cuộn cùng lúc với bảng điều khiển.
Câu hỏi thường gặp
Có phải uốn nguội luôn cần trục gá không?
Không. Những khúc cua lớn trên đường ống có thành dày thường được hình thành gọn gàng mà không cần hỗ trợ bên trong. Khi tỷ lệ đường kính trên độ dày tăng lên, trục gá sẽ trở thành sự lựa chọn kinh tế vì nó ngăn ngừa nếp nhăn hơn là sửa chữa nó sau này.
Uốn lạnh có thể làm hỏng đường ống?
Nó làm mỏng bức tường bên ngoài chỗ uốn cong và làm cứng vật liệu một chút. Cả hai hiệu ứng đều có thể dự đoán và quản lý được thông qua việc lựa chọn bán kính, công cụ và kiểm soát quy trình. Mặt khác, việc uốn cong không được kiểm soát sẽ tạo ra phế liệu.
Bán kính nhỏ nhất tôi nên thiết kế xung quanh là bao nhiêu?
Ba đường kính là mức sàn thực tế cho việc uốn kéo quay, và năm đường kính phù hợp hơn nhiều với dụng cụ và thông lượng. Nếu bố cục cho phép, thiết kế khoảng 5D thì máy sẽ bền hơn.
Máy uốn nguội được giao hàng trong bao lâu?
Máy thủy lực tiêu chuẩn thường mất vài tuần thay vì vài tháng, nhưng bộ khuôn và trục gá tùy chỉnh thường mất nhiều thời gian hơn bản thân máy. Đặt hàng công cụ song song, không phải sau đó.
Kích thước máy là quyết định khó đảo ngược nhất và dễ thực hiện nhất ngay từ đầu. Hãy tính toán lỗ khoan lớn nhất, bức tường nặng nhất và bán kính chật nhất của bạn, sau đó xác nhận rằng máy có thể giữ độ ôvan trong khoảng 8 phần trăm và giữ cho bức tường mỏng ở mức tối thiểu trong thiết kế khi uốn thử thực tế. Hãy làm điều đó trước khi đơn đặt hàng được gửi đi và sáu tháng sau bạn sẽ không ngạc nhiên về tình trạng sản xuất của cửa hàng.
Nếu bạn muốn có ý kiến thứ hai về năng lực và công cụ trước khi cam kết, liên hệ với nhóm kỹ thuật của chúng tôi và gửi qua lịch trình đường ống và danh sách uốn cong của bạn.
-
Giải thích tác động của các quy định môi trường đối với thiết kế thiết bị nạo vét
-
-
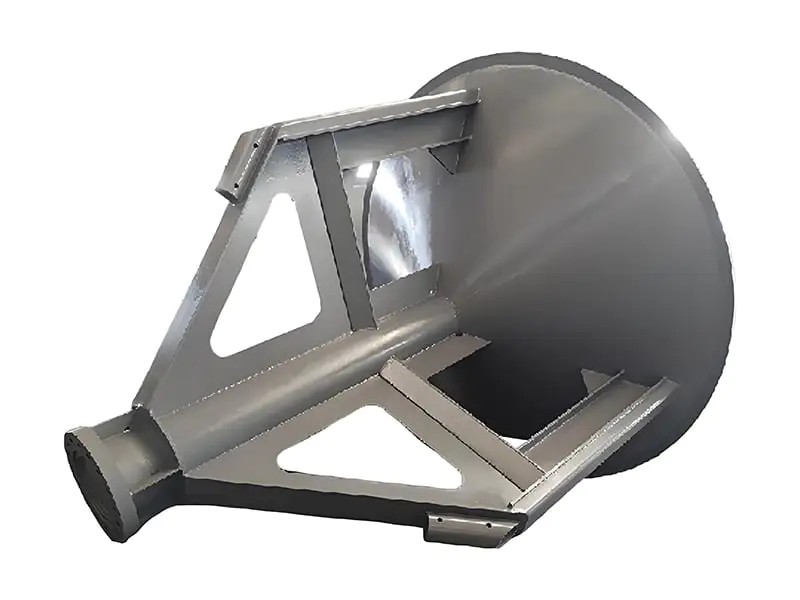 Các loại cửa phễu nạo vét: Cửa đáy, van hình nón và xả thân tách
-
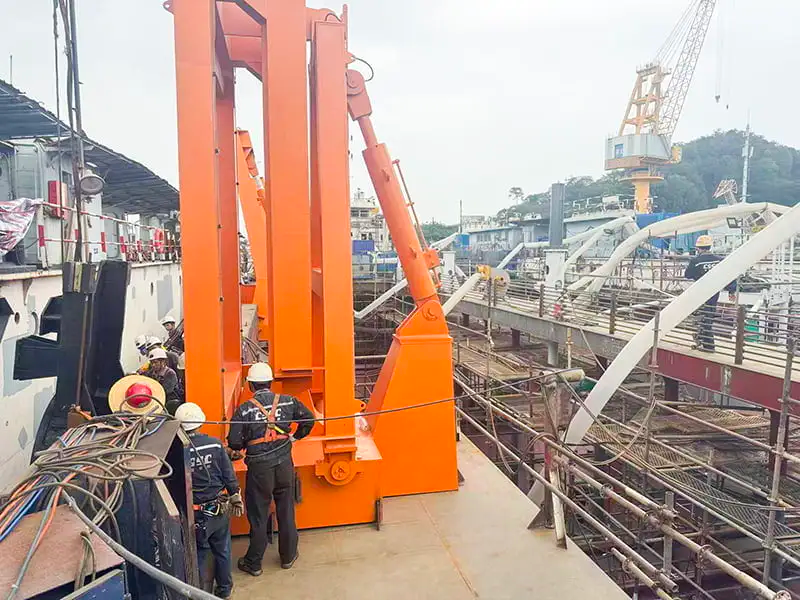 Chức năng và thiết kế của giàn máy nạo vét: Giải thích đường dẫn tải trên tay kéo TSHD
-
 Bảo trì khối ròng rọc cầu Dredger: Giới hạn mài mòn, bôi trơn & lịch trình
-
 Máy uốn nguội để chế tạo ống: Hướng dẫn dành cho người mua dành cho nhà máy đóng tàu
Bản quyền2025 Taizhou Sanyang Heavy Machinery Co., Ltd. Bảo lưu mọi quyền Nhà sản xuất sản phẩm máy móc hạng nặng phi tiêu chuẩn
Quay lại đầu trang